

ஒரு கான்கிரீட் தொகுதி அல்லது செங்கல் உற்பத்தி அச்சு வாங்கும் போது மதிப்பிடுவதற்கான மிக முக்கியமான காரணிகளில் பரிமாண துல்லியம் ஒன்றாகும். அச்சு குழியின் பரிமாணங்கள், அதன் கூறுகளின் சீரமைப்பு, குழி இடைவெளியின் நிலைத்தன்மை மற்றும் அதன் பெருகிவரும் இடைமுகங்களின் துல்லியம் அனைத்தும் முடிக்கப்பட்ட தயாரிப்புகளின் வடிவம் மற்றும் மீண்டும் மீண்டும் செய்யக்கூடிய தன்மையை பாதிக்கின்றன. ஒரு தொகுதி இயந்திரம் குறிப்பிட்ட உற்பத்தி வேகத்தில் இயங்கினாலும், அச்சில் உள்ள பரிமாண விலகல்கள் சீரற்ற தொகுதி அளவுகள், சீரற்ற விளிம்புகள், டிமால்டிங்கின் போது ஏற்படும் சிரமங்கள் மற்றும் கூடுதல் தரக் கட்டுப்பாடு தேவைகளுக்கு பங்களிக்கும். வாங்குபவர்களுக்கு, உண்மையான கேள்வி ஒரு அச்சு ஒரு செங்கலை உற்பத்தி செய்ய முடியுமா என்பது மட்டுமல்ல, அதன் சேவை வாழ்க்கை முழுவதும் நோக்கம் கொண்ட பரிமாண மற்றும் செயல்பாட்டுத் தேவைகளைப் பூர்த்தி செய்யும் செங்கற்கள் அல்லது தொகுதிகளை மீண்டும் மீண்டும் உற்பத்தி செய்ய முடியுமா என்பதுதான்.
மதிப்பிடும் போது அசெங்கல் இயந்திர அச்சு, கொள்முதல் குழுக்கள் மேற்கோள் காட்டப்பட்ட விலை மற்றும் உற்பத்தி துல்லியம் பற்றிய பொதுவான அறிக்கைகளுக்கு அப்பால் பார்க்க வேண்டும். நம்பகமான கொள்முதல் முடிவிற்கு முக்கியமான பரிமாணங்கள், பொருந்தக்கூடிய சகிப்புத்தன்மை, பொருள் பண்புகள், ஆய்வு முறைகள், இயந்திர இணக்கத்தன்மை மற்றும் மாற்றுத் தேவைகள் பற்றிய தெளிவான புரிதல் தேவை. Fujian Quangong Mold Co.,Ltd ஆனது உத்தேசிக்கப்பட்ட உற்பத்தி வரிசையின் உண்மையான தேவைகளுக்கு எதிராக மதிப்பீடு செய்யப்பட வேண்டும், ஒரு ஆர்டரை வழங்குவதற்கு முன் தொழில்நுட்ப விவரக்குறிப்புகள் உறுதிப்படுத்தப்பட வேண்டும். பரிமாணத் துல்லியம் உற்பத்தி செயல்திறனை எவ்வாறு பாதிக்கிறது என்பதை இந்த வழிகாட்டி விளக்குகிறது மற்றும் அச்சு சப்ளையர்களை ஒப்பிடுவதற்கும், தொழில்நுட்ப வரைபடங்களை மதிப்பாய்வு செய்வதற்கும் மற்றும் கொள்முதல் அபாயங்களைக் குறைப்பதற்கும் ஒரு நடைமுறை கட்டமைப்பை வழங்குகிறது.
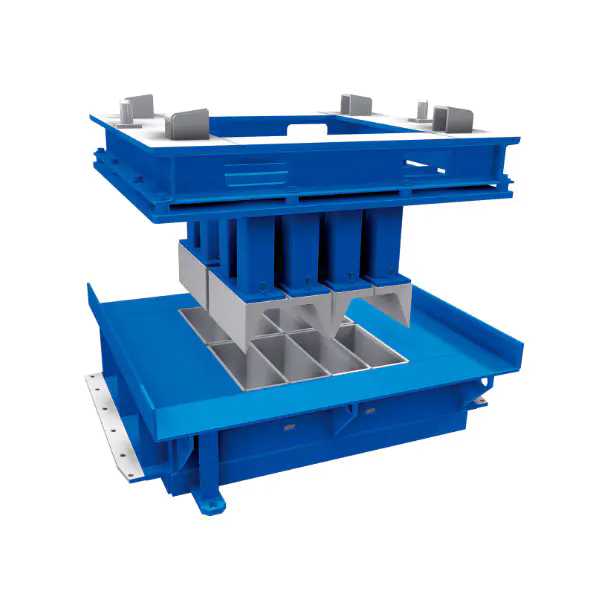
1. மோல்ட் தயாரிப்பில் பரிமாண துல்லியம் என்றால் என்ன?
2. பரிமாணத் துல்லியம் பிளாக் தரம் மற்றும் உற்பத்தித் திறனை ஏன் பாதிக்கிறது?
3. வாங்கும் முன் வாங்குபவர்கள் என்ன தொழில்நுட்ப அளவுருக்களை மதிப்பீடு செய்ய வேண்டும்?
4. வாங்குபவர்கள் எவ்வாறு மோல்ட் துல்லியத்தை சரிபார்த்து, பொருத்தமான சப்ளையரைத் தேர்ந்தெடுக்கலாம்?
5. முடிவு: துல்லியமான அச்சுகள் எவ்வாறு சிறந்த கொள்முதல் முடிவுகளை ஆதரிக்க முடியும்?
6. அடிக்கடி கேட்கப்படும் கேள்விகள்
பரிமாணத் துல்லியம், தயாரிக்கப்பட்ட கூறுகளின் உண்மையான பரிமாணங்கள் அதன் குறிப்பிட்ட வடிவமைப்பு பரிமாணங்களுடன் எவ்வளவு நெருக்கமாக ஒத்துப்போகிறது என்பதை விவரிக்கிறது. செங்கல் மற்றும் கான்கிரீட் தொகுதி உற்பத்தியில், ஒரு அச்சுகளின் ஒட்டுமொத்த வெளிப்புற அளவை விட இந்த கருத்து பொருந்தும். இது குழி நீளம், குழி அகலம், குழி ஆழம், சுவர் தடிமன், குழிவுகளுக்கு இடையே இடைவெளி, பெருகிவரும்-துளை நிலைகள், குறிப்பு மேற்பரப்புகள் மற்றும் உற்பத்தியின் போது ஒன்றையொன்று நகர்த்தும் அல்லது தொடர்பு கொள்ளும் கூறுகளின் சீரமைப்பு ஆகியவை அடங்கும். இந்த அளவீடுகள் ஒரு குறிப்பிட்ட தொகுதி தயாரிக்கும் இயந்திரத்தில் நிறுவப்பட்டால், அச்சு விரும்பியபடி செயல்பட முடியுமா என்பதை கூட்டாக தீர்மானிக்கிறது.
கொள்முதல் நோக்கங்களுக்காக, மறுபரிசீலனை மற்றும் பொதுவான உற்பத்தித் தரத்திலிருந்து பரிமாணத் துல்லியத்தை வேறுபடுத்துவது முக்கியம். துல்லியம் என்பது அளவிடப்பட்ட மதிப்புக்கும் அதன் குறிப்பிட்ட இலக்குக்கும் உள்ள வித்தியாசத்தைப் பற்றியது. அதே அளவீட்டை ஒப்பிடக்கூடிய நிலைமைகளின் கீழ் தொடர்ந்து மீண்டும் உருவாக்க முடியுமா என்பது மீண்டும் நிகழக்கூடியது. ஒரு அச்சு அதன் இலக்கு பரிமாணங்களுக்கு அருகில் தயாரிக்கப்படலாம், ஆனால் துவாரங்களுக்கு இடையில் அதிகப்படியான மாறுபாட்டை வெளிப்படுத்துகிறது. மாறாக, பல துவாரங்கள் ஒரே மாதிரியான பரிமாணங்களைக் கொண்டிருக்கலாம், அதே நேரத்தில் அனைத்தும் நோக்கம் கொண்ட வடிவமைப்பிலிருந்து விலகுகின்றன. இரண்டு சூழ்நிலைகளும் சிக்கல்களை உருவாக்கலாம், இருப்பினும் பொருத்தமான திருத்த நடவடிக்கைகள் வேறுபட்டிருக்கலாம்.
முக்கியமான பரிமாணங்கள் அச்சு வடிவமைப்பு, தொகுதி வகை, உற்பத்தி செயல்முறை மற்றும் முடிக்கப்பட்ட தயாரிப்பின் தேவைகளைப் பொறுத்தது. ஒவ்வொரு அளவீடும் தயாரிப்பு தரத்தில் ஒரே விளைவைக் கொண்டிருப்பதாக வாங்குபவர்கள் கருதக்கூடாது. வரைபட மதிப்பாய்வு மற்றும் சப்ளையர் மதிப்பீட்டின் போது பின்வரும் பகுதிகள் குறிப்பாக கவனம் செலுத்தப்பட வேண்டும்.
ஒவ்வொரு அம்சத்திற்கும் ஒரே சகிப்புத்தன்மையை கண்மூடித்தனமாக ஒதுக்குவதை விட, தொழில்நுட்ப ரீதியாக முழுமையான வரைதல் செயல்பாட்டு ரீதியாக முக்கியமான பரிமாணங்களை அடையாளம் காண வேண்டும். தெளிவான பொறியியல் காரணமின்றி சகிப்புத்தன்மையை இறுக்குவது, முடிக்கப்பட்ட தொகுதிகளில் அர்த்தமுள்ள முன்னேற்றத்தை வழங்காமல் எந்திர நேரம் மற்றும் ஆய்வு செலவுகளை அதிகரிக்கலாம். இந்த காரணத்திற்காக, வாங்குபவரும் உற்பத்தியாளரும் வரைபடத்தை இறுதி செய்வதற்கு முன் ஒவ்வொரு முக்கிய அம்சத்தின் நோக்கம் கொண்ட செயல்பாட்டை ஒப்புக் கொள்ள வேண்டும்.
ஒரு பரிமாண சகிப்புத்தன்மை ஒரு பெயரளவு பரிமாணத்தைச் சுற்றி அனுமதிக்கப்பட்ட மாறுபாட்டை வரையறுக்கிறது. பிளஸ் அல்லது மைனஸ் 0.20 மிமீ இருதரப்பு சகிப்புத்தன்மையுடன் 100 மிமீ பெயரளவு குழி அகலத்தை வரைதல் குறிப்பிட்டால், ஏற்றுக்கொள்ளக்கூடிய வரம்பு 99.80 மிமீ முதல் 100.20 மிமீ வரை இருக்கும். இது ஒரு விளக்கமான எடுத்துக்காட்டு, எந்தவொரு குறிப்பிட்ட அச்சுக்கும் உறுதிப்படுத்தப்பட்ட விவரக்குறிப்பு அல்ல. அங்கீகரிக்கப்பட்ட வரைதல், பொருந்தக்கூடிய தயாரிப்பு தேவைகள் மற்றும் உற்பத்தி செயல்முறையின் திறன்கள் ஆகியவற்றால் உண்மையான ஏற்றுக்கொள்ளக்கூடிய வரம்பு நிறுவப்பட வேண்டும்.
பரிமாண சகிப்புத்தன்மையை வடிவியல் சகிப்புத்தன்மையிலிருந்து வாங்குபவர்கள் வேறுபடுத்த வேண்டும். ஒரு குழி போதுமான அளவு சதுரமாக உள்ளதா, இரண்டு மேற்பரப்புகள் இணையாக உள்ளதா அல்லது ஒரு குறிப்புத் தரவுகளுடன் ஒப்பிடும்போது ஒரு பெருகிவரும் இடைமுகம் சரியாக நிலைநிறுத்தப்பட்டுள்ளதா என்பதை அகல அளவீட்டால் மட்டும் நிறுவ முடியாது. ஜியோமெட்ரிக் பரிமாணம் மற்றும் சகிப்புத்தன்மை, பொருந்தக்கூடிய இடங்களில், இந்த உறவுகளை வரையறுக்க ஒரு கட்டமைக்கப்பட்ட முறையை வழங்குகிறது. சிக்கலான மோல்ட் அசெம்பிளிகளுக்கு, தனிப்பட்ட பரிமாணங்களைக் குறிப்பிடும் வரைபடங்களால் ஏற்படும் கருத்து வேறுபாடுகளைத் தடுக்க இது உதவும், ஆனால் அம்சங்கள் எவ்வாறு ஒன்றோடொன்று தொடர்புடையதாக இருக்க வேண்டும் என்பதை விளக்கவில்லை.
அளவீட்டு நிலைமைகளும் முக்கியம். கருவிகள் ஆய்வு செய்யப்படுவதற்கும், பொருத்தமான நிலையில் பராமரிக்கப்படுவதற்கும், பயிற்சி பெற்ற பணியாளர்களால் பயன்படுத்தப்படுவதற்கும் பொருத்தமானதாக இருக்க வேண்டும். வெப்பநிலை, மேற்பரப்பு மாசுபாடு, பர்ஸ் மற்றும் சீரற்ற அளவீட்டு இடங்கள் ஆகியவை வாசிப்புகளின் நம்பகத்தன்மையை பாதிக்கலாம். மிகவும் இறுக்கமான சகிப்புத்தன்மை குறிப்பிடப்பட்டால், ஒவ்வொரு காட்டப்படும் தசம இடத்தையும் துல்லியத்தின் சான்றாகக் கருதுவதற்குப் பதிலாக அளவீட்டு நிச்சயமற்ற தன்மையைக் கருத்தில் கொள்ள வேண்டும்.
ஒவ்வொரு குழியும் சரியான பெயரளவு நீளத்தைக் கொண்ட ஒரு அச்சைக் கவனியுங்கள், ஆனால் பெருகிவரும் மேற்பரப்பு இயந்திரத்தின் இருப்பிடக் குறிப்புடன் சீரமைக்கப்படவில்லை. தனித்தனியாகச் சரிபார்க்கும்போது குழியின் அளவீடுகள் திருப்திகரமாகத் தோன்றலாம், இருப்பினும் அச்சு நிறுவலுக்குப் பிறகும் தவறாக நிலைநிறுத்தப்படலாம். இதேபோல், தனித்தனி குழி ஆழங்களில் அதிகப்படியான மாறுபாட்டைக் காட்டும் போது, ஒரு அச்சு அதன் ஒட்டுமொத்த நீளத் தேவையை பூர்த்தி செய்யலாம். ஒரு ஒட்டுமொத்த அளவீடு இந்த நிலையை வெளிப்படுத்தாது.
இந்த காரணத்திற்காக, ஒரு செங்கல் மெஷின் மோல்டு தொடர்பில்லாத பரிமாணங்களின் தொகுப்பைக் காட்டிலும் செயல்பாட்டு உற்பத்தி கூட்டமாக மதிப்பிடப்பட வேண்டும். வாங்குபவர்கள் அங்கீகரிக்கப்பட்ட தொழில்நுட்ப வரைபடத்தைக் கோர வேண்டும், முக்கியமான-தரமான அம்சங்களைக் கண்டறிந்து, அந்த அம்சங்கள் எவ்வாறு அளவிடப்படும் என்பதை உறுதிப்படுத்த வேண்டும். தயாரிப்புக்கு பல துவாரங்கள் தேவைப்படும்போது, ஆய்வுத் திட்டம் தனிப்பட்ட குழிவுகளின் பரிமாணங்கள் மற்றும் அவற்றுக்கிடையேயான நிலைத்தன்மை ஆகிய இரண்டையும் கவனிக்க வேண்டும்.Fujian Quangong Mold Co., Ltdஉயர் துல்லியம் அல்லது மேம்பட்ட உற்பத்தி போன்ற பரந்த விளக்கங்களை மட்டுமே நம்புவதற்குப் பதிலாக இந்த ஆவணப்படுத்தப்பட்ட தேவைகளுக்கு எதிராக மதிப்பீடு செய்யப்பட வேண்டும்.
ஒவ்வொரு அம்சத்திலும் சாத்தியமான சிறிய சகிப்புத்தன்மையைக் கோருவது குறிக்கோள் அல்ல. இணக்கமான தொகுதிகளை உருவாக்குவதற்கும், நம்பகமான நிறுவலை அடைவதற்கும், மீண்டும் மீண்டும் செய்யக்கூடிய செயல்திறனைப் பராமரிப்பதற்கும் தேவையான சகிப்புத்தன்மையைக் குறிப்பிடுவதும் சரிபார்ப்பதும் ஆகும். அந்த அணுகுமுறை கொள்முதல் குழுக்களுக்கு தரம், செலவு மற்றும் நீண்ட கால பொருத்தத்தை மதிப்பிடுவதற்கு மிகவும் பாதுகாக்கக்கூடிய அடிப்படையை வழங்குகிறது.
பரிமாண துல்லியம் இணைக்கப்பட்ட இயந்திர மற்றும் செயல்முறை உறவுகளின் சங்கிலி மூலம் உற்பத்தியை பாதிக்கிறது. அச்சு தயாரிப்பை உருவாக்குவதற்கான வடிவவியலை வரையறுக்கிறது, அதே நேரத்தில் இயந்திரம் பொருளை ஒருங்கிணைக்க தேவையான இயக்கம், அழுத்தம், அதிர்வு மற்றும் நேரத்தை வழங்குகிறது. முடிக்கப்பட்ட தொகுதி இந்த காரணிகளுக்கு இடையிலான தொடர்புகளை பிரதிபலிக்கிறது. இதன் விளைவாக, ஒரு பரிமாணச் சிக்கலை எப்போதும் அச்சுக்கு மட்டும் காரணமாகக் கூற முடியாது, ஆனால் அச்சு துல்லியம் என்பது நிலையான உற்பத்தி முறையின் இன்றியமையாத பகுதியாகும்.
வாங்குபவர்களுக்கு, மேற்கோள்களை ஒப்பிடும் போது இந்த வேறுபாடு மிகவும் முக்கியமானது. கொள்முதல் விலையை தனித்தனியாகக் கருதினால் குறைந்த விலை அச்சு கவர்ச்சிகரமானதாகத் தோன்றலாம். எவ்வாறாயினும், அதன் பரிமாணங்கள் சீரற்றதாக இருந்தால், அதன் இடைமுகங்கள் இயந்திரத்துடன் பொருந்தவில்லை, அல்லது அதன் அணியும் நடத்தை முன்கூட்டியே பரிமாண மாற்றங்களை ஏற்படுத்தினால், ஆரம்ப சேமிப்பு கூடுதல் சரிசெய்தல், நிராகரிக்கப்பட்ட தயாரிப்புகள், பராமரிப்பு வேலை மற்றும் திட்டமிடப்படாத மாற்றீடு ஆகியவற்றால் ஈடுசெய்யப்படலாம். அதிக விலையுள்ள விருப்பம் தானாகவே சிறப்பாக இருக்காது. ஏற்றுக்கொள்ளப்பட்ட தொழில்நுட்பத் தேவைகளுக்கு இணங்குவதை நிரூபிக்கும் மற்றும் அதன் எதிர்பார்க்கப்படும் சேவை வாழ்க்கைக்கு பொருத்தமான மதிப்பை வழங்கும் அச்சுதான் பொருத்தமான தேர்வாகும்.
அச்சு வடிவியல் மற்றும் முடிக்கப்பட்ட தயாரிப்பு பரிமாணங்களுக்கு இடையிலான உறவு, தொகுதி வகை, பொருள் கலவை மற்றும் இயந்திரத்தின் இயக்க நிலைமைகளைப் பொறுத்தது. ஆயினும்கூட, பெரும்பாலான கான்கிரீட் தொகுதி உற்பத்தி பயன்பாடுகளுக்கு பல வழிமுறைகள் பொருத்தமானவை.
இந்த விளைவுகள் ஒவ்வொரு பயன்பாட்டிற்கும் சமமாக முக்கியமல்ல. ஒரு பொது நோக்கத்திற்கான ஹாலோ பிளாக் மற்றும் ஒரு துல்லியமான இன்டர்லாக் பேவிங் யூனிட் ஆகியவை வெவ்வேறு பரிமாணத் தேவைகள் மற்றும் ஏற்றுக்கொள்ளும் அளவுகோல்களைக் கொண்டிருக்கலாம். எனவே வாங்குபவர்கள் முடிக்கப்பட்ட தயாரிப்பு விவரக்குறிப்பை முதலில் வரையறுக்க வேண்டும் மற்றும் அதை அடைய தேவையான அச்சு பண்புகளை நிறுவுவதற்கு பின்நோக்கி செயல்பட வேண்டும்.
ஒரு அச்சு வடிவமைக்கப்பட்ட அல்லது அங்கீகரிக்கப்பட்ட இயந்திரத்திற்கு பொருந்த வேண்டும். இணக்கத்தன்மை என்பது பெருகிவரும் பரிமாணங்கள், இருப்பிட அம்சங்களைக் கண்டறிதல், ஒட்டுமொத்த உறை, வேலை அனுமதிகள் மற்றும் அச்சு மற்றும் அதனுடன் தொடர்புடைய இயந்திரக் கூறுகளுக்கு இடையிலான உறவை உள்ளடக்கியது. ஒரு மாற்று அச்சு அசல் வடிவமைப்பிலிருந்து வேறுபட்டால், முக்கியமான இடைமுகத்தில் ஒரு சிறிய விலகல் கூட நிறுவலை கடினமாக்கலாம் அல்லது அங்கீகரிக்கப்படாத மாற்றங்கள் தேவைப்படலாம்.
எடுத்துக்காட்டாக, இயந்திரத்துடன் சீரமைக்காத பெருகிவரும் துளைகள், துளைகளை பெரிதாக்க அல்லது அடைப்புக்குறியை மாற்ற ஆபரேட்டரைத் தூண்டலாம். இத்தகைய மாற்றங்கள் சீரமைப்பு, சுமை விநியோகம் அல்லது சட்டசபையின் ஒருமைப்பாட்டை பாதிக்கலாம். அவை எதிர்கால மாற்றத்தை சிக்கலாக்கலாம் மற்றும் அசல் வடிவமைப்பு தேவைகளை அச்சு தொடர்ந்து பூர்த்திசெய்கிறதா என்பது பற்றிய நிச்சயமற்ற தன்மையை உருவாக்கலாம். ஷிப்மென்ட் செய்வதற்கு முன் இணக்கத்தன்மையை உறுதிப்படுத்துவதற்கு ஏற்ற மாற்றாக ஆன்-சைட் மாற்றத்தை வாங்குபவர்கள் தவிர்க்க வேண்டும்.
எனவே இயந்திர அடையாளம் என்பது வாங்குதல் தேவை, நிர்வாக விவரம் அல்ல. வாங்குபவர் இயந்திர உற்பத்தியாளர், மாடல், பொருத்தமான தொடர் அல்லது உள்ளமைவுத் தகவல், கிடைத்தால் இருக்கும் அச்சு வரைதல் மற்றும் உத்தேசிக்கப்பட்ட தயாரிப்பு வடிவமைப்பு ஆகியவற்றை வழங்க வேண்டும். இயந்திரம் மாற்றியமைக்கப்பட்டிருந்தால், அந்த மாற்றங்களையும் வெளிப்படுத்த வேண்டும். சப்ளையர் இடைமுகங்களை மறுபரிசீலனை செய்து, உற்பத்தி தொடங்கும் முன் எந்த அளவுகளுக்கு உறுதிப்படுத்தல் தேவை என்பதை தெளிவுபடுத்தலாம்.
பரிமாணத் துல்லியம் அச்சு விலைப்பட்டியலுக்கு அப்பால் நீட்டிக்கப்படும் வழிகளில் செலவுகளைப் பாதிக்கிறது. தொடர்ந்து இணக்கமான தொகுதிகளை உருவாக்கும் ஒரு அச்சு தவிர்க்கக்கூடிய ஆய்வு, சரிசெய்தல் மற்றும் வரிசைப்படுத்தும் வேலைகளை குறைக்கலாம். பரிமாண இணக்கமின்மை அல்லது தவறான ஆரம்பப் பொருத்தம் காரணமாக அச்சுகளை முன்கூட்டியே மாற்றுவதற்கான வாய்ப்பையும் இது குறைக்கலாம். இந்த சாத்தியமான சேமிப்புகள் சப்ளையரின் பொதுவான கூற்றுகளிலிருந்து கருதப்படுவதற்குப் பதிலாக உண்மையான உற்பத்தித் தரவைப் பயன்படுத்தி மதிப்பீடு செய்யப்பட வேண்டும்.
ஒரு நடைமுறை செலவு மதிப்பாய்வு பின்வரும் உருப்படிகளை உள்ளடக்கியிருக்கலாம்:
பரிமாண துல்லியம் மட்டுமே சேவை வாழ்க்கையை தீர்மானிக்கிறது என்று கருதுவதை வாங்குபவர்கள் தவிர்க்க வேண்டும். உடைகள் எதிர்ப்பு, பொருள் தேர்வு, பொருந்தக்கூடிய வெப்ப சிகிச்சை, பராமரிப்பு, உற்பத்தி அளவு மற்றும் இயக்க நிலைமைகள் ஆகியவை காலப்போக்கில் அச்சு எவ்வாறு செயல்படுகிறது என்பதைப் பாதிக்கிறது. துல்லியமான ஆரம்ப பரிமாணங்கள் பொருத்தமற்ற பொருட்கள் அல்லது மோசமான பராமரிப்புக்கு ஈடுசெய்ய முடியாது. அதேபோல, அங்கீகரிக்கப்பட்ட பரிமாண விவரக்குறிப்புக்கு வெளியே தயாரிக்கப்பட்ட அச்சுகளை ஒரு நீடித்த பொருள் சரிசெய்ய முடியாது.
Fujian Quangong Mold Co.,Ltd ஆனது வடிவமைப்பு இணக்கம், உற்பத்தி நிலைத்தன்மை, இயந்திர இணக்கத்தன்மை மற்றும் வாழ்க்கைச் சுழற்சி செலவு ஆகியவற்றின் ஒருங்கிணைந்த மதிப்பீட்டின் மூலம் மதிப்பீடு செய்யப்பட வேண்டும். முக்கியமான பரிமாணங்கள் எவ்வாறு கட்டுப்படுத்தப்படுகின்றன, என்ன ஆய்வுப் பதிவுகள் வழங்கப்படுகின்றன மற்றும் இணக்கமற்ற பாகங்கள் எவ்வாறு கையாளப்படுகின்றன என்று ஒரு பயனுள்ள சப்ளையர் கலந்துரையாடல் கேட்கிறது. இந்தக் கேள்விகள் துல்லியமான பொதுவான வாக்குறுதியைக் காட்டிலும் அதிகச் செயல்படக்கூடிய சான்றுகளை உருவாக்குகின்றன.
முடிக்கப்பட்ட தொகுதிகள் பரிமாண மாறுபாட்டைக் காட்டும்போது, கொள்முதல் மற்றும் உற்பத்தி குழுக்கள் முழு உருவாக்கும் செயல்முறையையும் ஆராய வேண்டும். பொருள் ஈரப்பதம், மொத்த தரப்படுத்தல், சிமெண்ட் உள்ளடக்கம், நிரப்புதல் நிலைத்தன்மை, சுருக்கம், அதிர்வு அமைப்புகள், குணப்படுத்தும் நிலைமைகள் மற்றும் கையாளுதல் அனைத்தும் இறுதி தயாரிப்பைப் பாதிக்கலாம். உற்பத்தி செயல்முறை நிலையற்றதாக இருந்தால், அதன் வரைதல் தேவைகளைப் பூர்த்தி செய்யும் அச்சு இன்னும் ஏற்றுக்கொள்ள முடியாத தொகுதிகளை உருவாக்கலாம்.
அச்சு மற்றும் முடிக்கப்பட்ட தயாரிப்புகளின் பிரதிநிதி மாதிரி இரண்டையும் அளவிடுவதன் மூலம் ஒரு விவேகமான விசாரணை தொடங்குகிறது. அச்சு பரிமாணங்கள் அங்கீகரிக்கப்பட்ட வரம்புகளுக்கு வெளியே இருந்தால், சரியான நடவடிக்கை அச்சு அல்லது அதன் நிறுவலில் கவனம் செலுத்த வேண்டும். அச்சு இணக்கமாக இருந்தாலும், முடிக்கப்பட்ட தயாரிப்புகள் மாறுபடும் என்றால், மாற்றீட்டை அங்கீகரிக்கும் முன் குழு செயல்முறை அமைப்புகளையும் பொருள் நிலைமைகளையும் ஆராய வேண்டும். பல துவாரங்களில் உள்ள முடிவுகளை ஒப்பிடுவது, மாறுபாடு ஒரு குறிப்பிட்ட குழி, ஒரு இயந்திர நிலை அல்லது முழு உற்பத்தித் தொகுதியைப் பின்பற்றுகிறதா என்பதைக் கண்டறிய உதவும்.
இந்த ஆதார அடிப்படையிலான அணுகுமுறை தேவையற்ற கொள்முதல் செலவுகளைத் தடுக்கிறது மற்றும் சப்ளையர் விவாதங்களை அதிக உற்பத்தி செய்கிறது. இது தேய்மானத்தைக் கண்காணிப்பதற்கும் எதிர்கால மாற்று அச்சுகளை மதிப்பிடுவதற்கும் ஒரு அடிப்படையை நிறுவுகிறது. கொள்முதல் குழுக்களுக்கு, குறிக்கோள் என்பது மீண்டும் மீண்டும் செய்யக்கூடிய உற்பத்தி முடிவாகும், ஒரு தனிமைப்படுத்தப்பட்ட ஆய்வுக்கு உட்படுத்தும் ஒரு கூறு அல்ல.
ஒரு கொள்முதல் விவரக்குறிப்பு நோக்கம் கொண்ட உற்பத்தித் தேவைகளை அளவிடக்கூடிய பண்புகளாக மொழிபெயர்க்க வேண்டும். ஒரு கான்கிரீட் பிளாக் அச்சுக்கு, முடிக்கப்பட்ட தயாரிப்பு, இயந்திர இடைமுகம், முக்கியமான பரிமாணங்கள், பொருட்கள், உற்பத்தித் தேவைகள் மற்றும் ஏற்றுக்கொள்வதற்குத் தேவையான ஆய்வுச் சான்றுகள் ஆகியவற்றை விவரிக்கிறது. இந்த உருப்படிகள் தெளிவற்றதாக இருந்தால், வெவ்வேறு சப்ளையர்களின் மேற்கோள்களை நேரடியாக ஒப்பிட முடியாது. ஒரு சப்ளையர் பரந்த சகிப்புத்தன்மையுடன் ஒரு நிலையான அச்சுக்கு விலை நிர்ணயம் செய்யலாம், மற்றொருவர் கூடுதல் எந்திரம் மற்றும் ஆய்வு ஆகியவற்றை உள்ளடக்கியிருக்கலாம். பொதுவான விவரக்குறிப்பு இல்லாமல், வாங்குபவர் சமமான தயாரிப்புகளை பிரதிநிதித்துவப்படுத்தாத விலைகளை ஒப்பிடலாம்.
செங்கல் மெஷின் மோல்டுக்கான மேற்கோளை மதிப்பாய்வு செய்யும் போது, அங்கீகரிக்கப்பட்ட வரைதல் திருத்தம், பொருள் தரம், வெப்ப சிகிச்சை தேவைகள், முக்கியமான சகிப்புத்தன்மை மற்றும் ஏற்றுக்கொள்ளும் அளவுகோல் ஆகியவற்றைக் கண்டறியும் தொழில்நுட்ப ஆவணத்தைக் கோரவும். இந்த விவரங்கள் தயாரிப்பு புகைப்படங்கள் அல்லது பொதுவான அட்டவணை விளக்கங்களிலிருந்து ஊகிக்கப்படுவதற்குப் பதிலாக எழுத்துப்பூர்வமாக உறுதிப்படுத்தப்பட வேண்டும். குறிப்பிட்ட இயந்திரம் மற்றும் முடிக்கப்பட்ட தயாரிப்புக்கு எதிராக ஒரு அச்சு தொழில்நுட்ப பொருத்தம் நிறுவப்பட வேண்டும், குறிப்பாக வாங்குதலில் தனிப்பயன் பரிமாணங்கள் அல்லது ஏற்கனவே உள்ள அசெம்பிளிக்கு மாற்றாக இருக்கும் போது.
| அளவுரு | வாங்குபவர் என்ன குறிப்பிட வேண்டும் | அது ஏன் முக்கியம் | கோருவதற்கான ஆதாரம் |
| முடிக்கப்பட்ட தயாரிப்பு வகை | சாலிட் பிளாக், ஹாலோ பிளாக், பேவிங் பிளாக், இன்டர்லாக் யூனிட் அல்லது வேறு வரையறுக்கப்பட்ட சுயவிவரம் | தேவையான குழி வடிவியல் மற்றும் நோக்கம் கொண்ட பயன்பாட்டை நிறுவுகிறது | அங்கீகரிக்கப்பட்ட தயாரிப்பு வரைதல் அல்லது பரிமாண விவரக்குறிப்பு |
| குழி நீளம் மற்றும் அகலம் | ஒவ்வொரு முக்கியமான அம்சத்திற்கும் பெயரளவு பரிமாணங்கள் மற்றும் அனுமதிக்கப்பட்ட விலகல்கள் | உருவாக்கப்பட்ட பொருளின் முதன்மை வடிவவியலைக் கட்டுப்படுத்துகிறது | பரிமாண அச்சு வரைதல் மற்றும் ஆய்வு முடிவுகள் |
| குழி ஆழம் | குறிப்பிட்ட ஆழம், குறிப்புத் தரவு மற்றும் பொருந்தக்கூடிய சகிப்புத்தன்மை | தயாரிப்பு உயரம் மற்றும் குழி நிலைத்தன்மையை பாதிக்கிறது | வரையறுக்கப்பட்ட இடங்களிலிருந்து அளவிடப்பட்ட ஆழமான பதிவுகள் |
| குழி இடைவெளி | மையத்திலிருந்து மைய தூரம் அல்லது வேறு தெளிவாக வரையறுக்கப்பட்ட குறிப்பு | துவாரங்களுக்கு இடையில் மற்றும் அச்சு அமைப்புக்குள் நிலைத்தன்மையை பராமரிக்க உதவுகிறது | தளவமைப்பு வரைதல் மற்றும் பரிமாண ஆய்வு அறிக்கை |
| வடிவியல் சகிப்புத்தன்மை | பொருந்தக்கூடிய பிளாட்னெஸ், பேரலலிசம், செங்குத்தாக, நிலை அல்லது சுயவிவரத் தேவைகள் | செயல்பாட்டு மேற்பரப்புகளுக்கு இடையிலான உறவுகளைக் கட்டுப்படுத்துகிறது | வரையறுக்கப்பட்ட தரவுகள் மற்றும் அளவீட்டு முறைகளுடன் ஆய்வுத் திட்டம் |
| பொருள் தரம் | அச்சு கூறுகளுக்கான சரியான தரம் அல்லது ஒப்புக்கொள்ளப்பட்ட பொருள் விவரக்குறிப்பு | வலிமை, கடினத்தன்மை, உடைகள் நடத்தை மற்றும் இயக்க சூழலுக்கான பொருத்தம் ஆகியவற்றை பாதிக்கிறது | பொருள் சான்றிதழ் அல்லது கண்டுபிடிக்கக்கூடிய பொருள் ஆவணங்கள் |
| வெப்ப சிகிச்சை | தேவையான செயல்முறை, பொருந்தக்கூடிய கூறு மற்றும் குறிப்பிடப்பட்டால் ஏற்றுக்கொள்ளும் அளவுகோல்கள் | கடினத்தன்மை, உடைகள் எதிர்ப்பு மற்றும் பரிமாண நிலைத்தன்மையை பாதிக்கலாம் | தேவைப்படும் இடங்களில் வெப்ப-சிகிச்சை பதிவு மற்றும் கடினத்தன்மை முடிவுகள் |
| மேற்பரப்பு நிலை | தேவையான பூச்சு, அனுமதிக்கப்பட்ட குறைபாடுகள் மற்றும் ஏதேனும் குறிப்பிட்ட கடினத்தன்மை மதிப்புகள் | வெளியீட்டு நடத்தை, உடைகள் மற்றும் தொடர்பு நிலைமைகளை பாதிக்கலாம் | பொருந்தும் இடங்களில் காட்சி ஆய்வு மற்றும் மேற்பரப்பு அளவீட்டு பதிவுகள் |
| இயந்திர இடைமுகம் | மவுண்டிங்-ஹோல் நிலைகள், மேற்பரப்புகளைக் கண்டறிதல், ஒட்டுமொத்த உறை மற்றும் அனுமதி தேவைகள் | அச்சு சரியாக நிறுவ முடியுமா என்பதை தீர்மானிக்கிறது | அங்கீகரிக்கப்பட்ட இடைமுக வரைபடம் அல்லது ஆவணப்படுத்தப்பட்ட இணக்கத்தன்மை மதிப்பாய்வு |
| ஆய்வு மற்றும் ஏற்றுக்கொள்ளுதல் | மாதிரி முறை, அளவிடும் கருவி, அறிக்கை வடிவம் மற்றும் இணக்கமற்ற செயல்முறை | ஏற்றுக்கொள்வதற்கு முன் இணக்கம் எவ்வாறு நிரூபிக்கப்படும் என்பதை வரையறுக்கிறது | இறுதி ஆய்வு அறிக்கை மற்றும் ஒப்புக்கொள்ளப்பட்ட ஏற்றுக்கொள்ளப்பட்ட ஆவணங்கள் |
அட்டவணை ஒரு உற்பத்தியாளர்-குறிப்பிட்ட விவரக்குறிப்புக்கு பதிலாக கொள்முதல் கட்டமைப்பை வழங்குகிறது. சரியான மதிப்புகள் அங்கீகரிக்கப்பட்ட பொறியியல் வடிவமைப்பு மற்றும் உற்பத்தித் தேவைகளிலிருந்து வர வேண்டும். ஒரு சப்ளையர் ஒரு தயாரிப்பின் பெயரிலிருந்து மட்டும் முக்கியமான சகிப்புத்தன்மையை ஊகிக்கக் கூடாது.
பரிமாண துல்லியம் மற்றும் பொருள் செயல்திறன் ஆகியவை தொடர்புடையவை ஆனால் அச்சு தரத்தின் தனி அம்சங்கள். பொருள் தேர்வு உடைகள், சிதைப்பது, தாக்கம் மற்றும் மீண்டும் மீண்டும் உற்பத்தி சுமைகளுக்கு எதிர்ப்பை பாதிக்கிறது. இருப்பினும், ஒவ்வொரு அச்சுக்கும் பொருத்தமான ஒற்றை எஃகு தரம் அல்லது கடினத்தன்மை மதிப்பு இல்லை. சரியான தேர்வு அச்சு வடிவமைப்பு, இயந்திரம், கலவையின் சிராய்ப்பு பண்புகள், உற்பத்தி விகிதம், எதிர்பார்க்கப்படும் பராமரிப்பு உத்தி மற்றும் உற்பத்தியாளரின் பொறியியல் மதிப்பீடு ஆகியவற்றைப் பொறுத்தது.
கொள்முதல் குழுக்கள் ஒவ்வொரு தொடர்புடைய கூறுகளுக்கும் பயன்படுத்தப்படும் பொருளை அடையாளம் காண சப்ளையரைக் கேட்க வேண்டும் மற்றும் குறிப்பிட்ட பொருள் எவ்வாறு நோக்கம் கொண்ட இயக்க நிலைமைகளை ஆதரிக்கிறது என்பதை விளக்க வேண்டும். வடிவமைப்பு வெப்ப சிகிச்சைக்கு அழைப்பு விடுத்தால், கொள்முதல் ஆர்டரில் எந்த கூறுகள் தேவை மற்றும் இணக்கம் எவ்வாறு சரிபார்க்கப்படும் என்பதைக் குறிப்பிட வேண்டும். ஒரு கடினத்தன்மை வாசிப்பு மட்டும் பொருள் தேவையான கடினத்தன்மையை நிரூபிக்கவில்லை, வெப்ப சிகிச்சை சரியாக செய்யப்பட்டது அல்லது கூறு ஏற்றுக்கொள்ளக்கூடிய பரிமாணங்களைக் கொண்டுள்ளது.
டிரேசிபிலிட்டி முக்கியமானதாக இருந்தால், வாங்குபவர்கள் பொருள் சான்றிதழ்கள் அல்லது வழங்கப்பட்ட ஆர்டருடன் இணைக்கப்பட்ட சமமான பதிவுகளைக் கோரலாம். ஆவணங்களின் நிலை பயன்பாட்டின் ஆபத்து மற்றும் சிக்கலான தன்மையை பிரதிபலிக்க வேண்டும். ஒரு எளிய மாற்று அச்சுக்கு, எதிர்பாராத வேலையில்லா நேரம் குறிப்பிடத்தக்க விளைவுகளை ஏற்படுத்தும் அதிக அளவு உற்பத்தி வரிசையில் பயன்படுத்தப்படும் அச்சிலிருந்து வேறுபட்ட ஆவண தொகுப்பு தேவைப்படலாம்.
அங்கீகரிக்கப்பட்ட வடிவமைப்பு, இயந்திர ஆவணங்கள், தயாரிப்பு தரநிலை அல்லது பரஸ்பரம் ஒப்புக்கொள்ளப்பட்ட பொறியியல் தேவை ஆகியவற்றால் ஆதரிக்கப்படும் போது மட்டுமே வாங்குபவர்கள் எண் மதிப்புகளைச் சேர்க்க வேண்டும். ஒவ்வொரு குழி மற்றும் ஒவ்வொரு தொகுதி இயந்திரத்திற்கும் ஒரு உலகளாவிய அளவுகோலாக பொதுவான சகிப்புத்தன்மையைப் பயன்படுத்துவது பொருத்தமற்றது. ஒரு குறிப்பிட்ட நடைபாதை தயாரிப்புக்காக வடிவமைக்கப்பட்ட ஒரு அச்சுக்கு, வழக்கமான கொத்துத் தொகுதிக்கான நோக்கத்திலிருந்து வேறுபட்ட பரிமாணக் கட்டுப்பாடுகள் தேவைப்படலாம்.
எடுத்துக்காட்டாக, ஒரு வாங்கும் குழு 200 மிமீ பெயரளவு குழி பரிமாணத்தை வரையறுக்கலாம் மற்றும் அனுமதிக்கப்பட்ட மாறுபாட்டின் பிளஸ் அல்லது மைனஸ் 0.15 மிமீ குறிப்பிடலாம். இது ஒரு தேவையை எவ்வாறு எழுதலாம் என்பதற்கான கற்பனையான விளக்கமாகும், ஒவ்வொரு பயன்பாட்டிற்கும் மதிப்பு பொருத்தமானது என்ற கூற்று அல்ல. அத்தகைய சகிப்புத்தன்மையை ஏற்றுக்கொள்வதற்கு முன், வாங்குபவர் முடிக்கப்பட்ட தயாரிப்பு விவரக்குறிப்பு, அளவீட்டு முறை, உற்பத்தி செயல்முறை மற்றும் சப்ளையரின் நிரூபிக்கப்பட்ட திறன் ஆகியவற்றைக் கருத்தில் கொள்ள வேண்டும்.
பயனுள்ள விவரக்குறிப்பு புலங்கள் அடங்கும்:
இந்த விவரங்கள் கொள்முதல் ஆர்டரைச் செயல்படுத்தக்கூடியதாக ஆக்குகிறது மற்றும் உள்வரும் ஆய்வின் போது நிச்சயமற்ற தன்மையைக் குறைக்கிறது. அவை பொதுவான கொள்முதல் சிக்கலைத் தடுக்கவும் உதவுகின்றன: டெலிவரிக்குப் பிறகு சப்ளையர் மற்றும் வாங்குபவர் ஒரே பெயரளவு பரிமாணத்தை வித்தியாசமாக விளக்குகிறார்கள் என்பதைக் கண்டறிதல்.
தொழில்நுட்ப நோக்கம் சீரமைக்கப்பட்ட பின்னரே விலை ஒப்பீடுகள் தொடங்க வேண்டும். ஒவ்வொரு வழங்குநரும் அதே வரைதல் திருத்தம், பொருள் தேவைகள், பரிமாண சகிப்புத்தன்மை, ஆய்வு நோக்கம் மற்றும் விநியோக நிலைமைகளுக்கு எதிராக மேற்கோள் காட்ட வேண்டும். ஒரு சப்ளையர் ஒரு மாற்று பொருள் அல்லது உற்பத்தி முறையை முன்மொழிந்தால், விலகல் தெளிவாக ஆவணப்படுத்தப்பட்டு உற்பத்திக்கு முன் அங்கீகரிக்கப்பட வேண்டும். இல்லையெனில், மேற்கோள் விலை குறைவாக இருக்கலாம், ஏனெனில் இது மற்றொரு சப்ளையர் உள்ளடக்கிய தேவைகளை விலக்குகிறது.
வாங்குபவர்கள் விருப்ப சேவைகளிலிருந்து கட்டாயத் தேவைகளைப் பிரிக்கும் ஒப்பீட்டுத் தாளைப் பயன்படுத்தலாம். கட்டாய உருப்படிகளில் இயந்திர இணக்கத்தன்மை, முக்கியமான குழி பரிமாணங்கள், குறிப்பிடப்பட்ட பொருள் மற்றும் இறுதி ஆய்வு ஆகியவை அடங்கும். விருப்பமான உருப்படிகளில் கூடுதல் அளவீட்டு அறிக்கைகள், உதிரி உதிரிபாகங்கள் அல்லது மேம்படுத்தப்பட்ட கண்டுபிடிப்பு ஆகியவை அடங்கும். தொழில்நுட்ப குறைபாடுகளை கவனிக்காமல் உண்மையான செலவு வேறுபாடுகளை அடையாளம் காண இந்த வேறுபாடு கொள்முதல் குழுக்களை அனுமதிக்கிறது.
சப்ளையரின் பதில் தரத்தை மதிப்பிடுவதும் பயனுள்ளதாக இருக்கும். முக்கியமான பரிமாணங்கள் எவ்வாறு இயந்திரமயமாக்கப்பட்டு அளவிடப்படுகின்றன என்பதை உற்பத்தியாளர் விளக்க முடியுமா? வேலையைத் தொடங்கும் முன் தெளிவற்ற வரைதல் விவரங்களை இது அடையாளம் காணுமா? வாய்மொழி உத்தரவாதங்களை நம்புவதை விட இணக்கத்திற்கான சான்றுகளை வழங்க முடியுமா? இந்தக் கேள்விகள், சப்ளையர் கட்டுப்படுத்தப்பட்ட உற்பத்தி செயல்முறையைக் கொண்டிருக்கிறாரா மற்றும் வாங்கும் அபாயத்தைப் புரிந்துகொள்கிறாரா என்பதை மதிப்பிட உதவுகிறது.
Fujian Quangong Mold Co.,Ltdக்கு, வாங்குபவர்கள் உண்மையான பரிமாண விவரக்குறிப்பு, பொருந்தக்கூடிய பொருள் விவரங்கள், இயந்திர இணக்கத்தன்மை உறுதிப்படுத்தல் மற்றும் முன்மொழியப்பட்ட அச்சுக்கு ஒப்புக்கொள்ளப்பட்ட ஆய்வுப் பதிவுகள் ஆகியவற்றைக் கோர வேண்டும். எந்தவொரு உற்பத்தியாளர்-குறிப்பிட்ட சகிப்புத்தன்மை, கடினத்தன்மை, முன்னணி நேரம், சேவை வாழ்க்கை மதிப்பீடு அல்லது உற்பத்தி திறன் ஆகியவை தற்போதைய தொழில்நுட்ப ஆவணங்கள் மற்றும் வணிக மேற்கோள் மூலம் சரிபார்க்கப்பட வேண்டும். இந்த அணுகுமுறை வாங்கும் முடிவை சரிபார்க்கப்படாத அனுமானங்களை விட ஆதாரத்தின் அடிப்படையில் இருக்க அனுமதிக்கிறது.
சப்ளையர் மதிப்பீடு, அங்கீகரிக்கப்பட்ட வரைபடத்திற்கு அச்சு தயாரிக்க முடியுமா மற்றும் கூறு உற்பத்தியில் நுழைவதற்கு முன்பு இணக்கத்தை நிரூபிக்க முடியுமா என்பதை நிறுவ வேண்டும். சப்ளையரிடம் ஆய்வுக் கருவி இருக்கிறதா என்று கேட்பதை விட இதற்கு அதிகம் தேவைப்படுகிறது. எந்த அளவுகள் அளவிடப்படுகின்றன, அளவீடுகள் எவ்வாறு எடுக்கப்படுகின்றன, முடிவுகள் எவ்வாறு பதிவு செய்யப்படுகின்றன மற்றும் ஒரு அம்சம் ஏற்றுக்கொள்ளும் வரம்புக்கு வெளியே விழுந்தால் என்ன நடக்கும் என்பதை வாங்குபவர்கள் புரிந்து கொள்ள வேண்டும். ஒரு உற்பத்தியாளர் அதிநவீன அளவீட்டு கருவிகளை சொந்தமாக வைத்திருக்கலாம் ஆனால் வாங்குபவரின் மிக முக்கியமான செயல்பாட்டுத் தேவைகளை நிவர்த்தி செய்யும் ஆய்வுத் திட்டம் இன்னும் இல்லை.
செங்கல் மெஷின் மோல்டுக்கு, நடைமுறை சரிபார்ப்பு செயல்முறை மேற்கோளின் போது தொடங்குகிறது மற்றும் வரைபட ஒப்புதல், உற்பத்தி, இறுதி ஆய்வு, விநியோகம் மற்றும் ஆணையிடுதல் மூலம் தொடர்கிறது. முன்னதாகவே ஒரு முரண்பாடு கண்டறியப்பட்டால், அதைத் தீர்ப்பது எளிது. பெருகிவரும் பரிமாணங்கள் அல்லது குழி வடிவவியலைச் சரிபார்க்க நிறுவல் வரை காத்திருப்பது தவிர்க்கக்கூடிய தாமதங்களை உருவாக்கலாம், குறிப்பாக வாடிக்கையாளரின் இயந்திரத்திற்காக அச்சு தயாரிக்கப்படும் போது.
முதல் கட்டம் தொழில்நுட்ப மதிப்பாய்வு ஆகும். வாங்குபவர் தயாரிப்பு வரைதல், இயந்திரத் தகவல் மற்றும் மாற்று அல்லது தனிப்பயன் வரிசைக்கு தொடர்புடைய ஏதேனும் இருக்கும் அச்சு பரிமாணங்களை வழங்க வேண்டும். காணாமல் போன பரிமாணங்கள், முரண்பட்ட சகிப்புத்தன்மை, தெளிவற்ற தரவுகள் மற்றும் உறுதிப்படுத்தல் தேவைப்படும் இடைமுகங்களுக்கான ஆவணங்களை வழங்குபவர் மதிப்பாய்வு செய்ய வேண்டும். வாங்குபவர் ஒரு முழுமையான வரைபடத்திற்குப் பதிலாக ஒரு உடல் மாதிரியை மட்டுமே வைத்திருந்தால், உற்பத்தி தொடங்கும் முன் கட்சிகள் அளவீடு மற்றும் ஒப்புதல் செயல்முறையை ஒப்புக் கொள்ள வேண்டும்.
இந்த கட்டத்தில், வாங்கும் குழு பின்வருவனவற்றைச் சரிபார்க்க வேண்டும்:
இந்த சோதனைகள் ஒரு பொதுவான தொழில்நுட்ப அடிப்படையை உருவாக்குகின்றன. தயாரிப்பு அல்லது இயந்திர இடைமுகத்தின் மாறுபட்ட விளக்கத்தை வாங்குபவர் எதிர்பார்க்கும் போது, வரைபடத்தைப் பின்பற்றியதாக சப்ளையர் கூறும் சர்ச்சையின் வாய்ப்பையும் அவை குறைக்கின்றன.
அளவீட்டு முறை வடிவவியல், சகிப்புத்தன்மை மற்றும் அம்சத்தின் அணுகல் ஆகியவற்றுடன் பொருந்த வேண்டும். வழக்கமான அளவீடு செய்யப்பட்ட அளவீட்டு கருவிகள் பல நேரியல் பரிமாணங்களுக்கு போதுமானதாக இருக்கலாம். மிகவும் சிக்கலான குழி சுயவிவரங்கள் அல்லது நிலை உறவுகளுக்கு சிறப்பு சாதனங்கள், ஒருங்கிணைப்பு அளவீடு, ஆப்டிகல் முறைகள் அல்லது மற்றொரு சரிபார்க்கப்பட்ட நுட்பம் தேவைப்படலாம். தேர்வு என்பது தேவையான அளவீட்டு நிச்சயமற்ற தன்மை மற்றும் கூறுகளின் வடிவவியலின் அடிப்படையில் இருக்க வேண்டும், வெறுமனே உபகரணங்களின் அதிநவீனத்தின் அடிப்படையில் அல்ல.
| ஆய்வு நிலை | சரிபார்க்க வேண்டிய பொருட்கள் | சாத்தியமான முறை | ஏற்றுக்கொள்ளும் அடிப்படை |
| உள்வரும் பொருள் | தேவையான இடங்களில் பொருள் அடையாளம் மற்றும் கண்டறியும் தன்மை | சான்றிதழ் மதிப்பாய்வு மற்றும் அடையாளச் சரிபார்ப்பு | அங்கீகரிக்கப்பட்ட பொருள் விவரக்குறிப்பு |
| எந்திர ஆய்வு | முக்கியமான குழி பரிமாணங்கள் மற்றும் பெருகிவரும் அம்சங்கள் | பொருத்தமான அளவீடுகள், மைக்ரோமீட்டர்கள், காலிப்பர்கள் அல்லது பிரத்யேக சாதனங்கள் | அங்கீகரிக்கப்பட்ட வரைதல் சகிப்புத்தன்மை |
| வடிவியல் ஆய்வு | பிளாட்னெஸ், பேரலலிசம், நிலை மற்றும் சுயவிவரம் குறிப்பிடப்பட்ட இடத்தில் | பொருத்தமான மேற்பரப்பு அளவீடு, சாதனங்கள் அல்லது ஒருங்கிணைப்பு அளவீட்டு உபகரணங்கள் | வரையறுக்கப்பட்ட தரவுகள் மற்றும் வடிவியல் சகிப்புத்தன்மை |
| சட்டசபை ஆய்வு | பொருத்தம், சீரமைப்பு மற்றும் இடைமுக பரிமாணங்கள் | பரிமாண சோதனைகள் மற்றும் ஆவணப்படுத்தப்பட்ட பொருத்தம் சரிபார்ப்பு | அங்கீகரிக்கப்பட்ட சட்டசபை மற்றும் இயந்திர இடைமுகத் தேவைகள் |
| இறுதி ஆய்வு | குறிப்பிட்ட முக்கிய அம்சங்கள் மற்றும் காணக்கூடிய குறைபாடுகள் | அளவீட்டு முடிவுகளுடன் ஆய்வு அறிக்கை | ஒப்புக்கொள்ளப்பட்ட ஏற்றுக்கொள்ளும் அளவுகோல்கள் |
| உற்பத்தி சரிபார்ப்பு | முடிக்கப்பட்ட தொகுதி பரிமாணங்கள் மற்றும் நிலைத்தன்மை | பிரதிநிதி உற்பத்தி மாதிரிகளின் அளவீடுகள் | முடிக்கப்பட்ட தயாரிப்பு விவரக்குறிப்பு மற்றும் ஒப்புக் கொள்ளப்பட்ட செயல்முறை நிபந்தனைகள் |
இந்த ஆய்வுத் திட்டம் விளக்கமானது மற்றும் உண்மையான வடிவமைப்பிற்கு ஏற்றதாக இருக்க வேண்டும். ஒவ்வொரு அச்சுக்கும் ஒருங்கிணைப்பு அளவீடு தேவையில்லை, மேலும் ஒவ்வொரு பரிமாணத்திற்கும் ஒரே மாதிரியான ஆய்வு அதிர்வெண் தேவையில்லை. தோல்வி நிறுவலைத் தடுக்கும், தயாரிப்பு இணக்கத்தைப் பாதிக்கும் அல்லது குறிப்பிடத்தக்க செயல்பாட்டு அபாயத்தை உருவாக்கும் அம்சங்களுக்குத் திட்டம் முன்னுரிமை அளிக்க வேண்டும்.
ஒரு பயனுள்ள ஆய்வு அறிக்கை, வரைபடத் திருத்தம், பகுதி அல்லது வரிசை எண், ஆய்வு செய்யப்பட்ட அம்சங்கள், பெயரளவு மதிப்புகள், அளவிடப்பட்ட மதிப்புகள், ஏற்றுக்கொள்ளும் வரம்புகள், ஆய்வு தேதி மற்றும் பொருத்தமான அளவீட்டு முறை ஆகியவற்றை அடையாளம் காட்டுகிறது. பல துவாரங்கள் இருந்தால், அறிக்கை ஒட்டுமொத்த முடிவை மட்டும் வழங்காமல் தனித்தனியாக குழிகளை அடையாளம் காண வேண்டும். இது அச்சு முழுவதும் பரிமாணங்கள் சீரானதா என்பதையும், ஏதேனும் உள்ளூர் விலகல் சராசரியாக மறைக்கப்பட்டுள்ளதா என்பதையும் தீர்மானிக்க வாங்குபவருக்கு உதவுகிறது.
கொள்முதல் குழுக்கள் காணாமல் போன அளவீடுகள் மற்றும் தோல்வியுற்ற அளவீடுகளை பார்க்க வேண்டும். பரிசோதிக்கப்பட்ட பரிமாணங்களை அடையாளம் காணாதபோது அல்லது ஏற்றுக்கொள்ளும் அளவுகோல்களை விளக்காதபோது, அச்சு அனுப்பப்பட்ட ஆய்வானது குறைவான தகவல் தருவதாகக் கூறும் அறிக்கை. இதேபோல், அளவீடு செய்யப்பட்ட மதிப்புகளின் பட்டியலை அறிக்கையானது தொடர்புடைய வரைபடத் திருத்தத்தை அடையாளம் காணாதபோது விளக்குவது கடினம்.
அளவிடும் முறையின் திறனுடன் ஒப்பிடும்போது குறிப்பிட்ட சகிப்புத்தன்மை குறுகியதாக இருக்கும்போது அளவீட்டு நிச்சயமற்ற தன்மையைக் கருத்தில் கொள்ள வேண்டும். ஏற்றுக்கொள்ளும் வரம்புக்கு நெருக்கமான அளவீட்டு முடிவுக்கு முன் வரையறுக்கப்பட்ட முடிவு விதி தேவைப்படலாம், குறிப்பாக இணக்கமற்ற அச்சை ஏற்றுக்கொள்வதால் ஏற்படும் விளைவுகள் கணிசமானதாக இருக்கும். வாங்குபவர்களும் சப்ளையர்களும் கருத்து வேறுபாடு ஏற்பட்ட பிறகு முடிவெடுப்பதை விட ஆய்வு தொடங்கும் முன் எல்லைக்கோடு முடிவுகளின் சிகிச்சையை ஒப்புக் கொள்ள வேண்டும்.
ஒரு இணக்கமற்ற பரிமாணம் ஆவணப்படுத்தப்பட்டு அங்கீகரிக்கப்பட்ட விவரக்குறிப்புக்கு எதிராக மதிப்பிடப்பட வேண்டும். சப்ளையர் மற்றும் வாங்குபவர் வடிவமைப்பில் சமரசம் செய்யாமல் விலகலை சரிசெய்ய முடியுமா, தொழில்நுட்ப ரீதியாக ஏற்றுக்கொள்ளக்கூடியதா அல்லது அச்சு மாற்றப்பட வேண்டுமா என்பதை நிறுவ வேண்டும். முறைசாரா சோதனையின் போது கூறு பொருத்தமாக இருப்பதால் மட்டுமே மறுவேலைக்கு ஒருபோதும் ஒப்புதல் அளிக்கக்கூடாது. எந்தவொரு திருத்த நடவடிக்கையும் தேவையான கட்டமைப்பு ஒருமைப்பாடு, செயல்பாட்டு உறவுகள் மற்றும் இயந்திர இணக்கத்தன்மை ஆகியவற்றைப் பாதுகாக்க வேண்டும்.
சரிசெய்த பணிக்குப் பிறகு, பாதிக்கப்பட்ட அம்சங்களை மீண்டும் அளவிட வேண்டும், மேலும் மாற்றப்பட்டிருக்கக்கூடிய தொடர்புடைய பரிமாணங்கள் சரிபார்க்கப்பட வேண்டும். இறுதி ஆய்வுப் பதிவேடு வழங்கப்பட்ட கூறுகளின் உண்மையான நிலையை பிரதிபலிக்க வேண்டும். ஒரு விலகல் சலுகையின் மூலம் ஏற்றுக்கொள்ளப்பட்டால், ஒப்புதல் பாதிக்கப்பட்ட அம்சம், அனுமதிக்கப்பட்ட புறப்பாடு மற்றும் பயன்பாட்டில் ஏதேனும் வரம்புகளை அடையாளம் காண வேண்டும். ஒப்புக்கொள்ளப்பட்ட கொள்முதல் விவரக்குறிப்பை மாற்றம் பாதிக்கும் போது வாய்மொழி ஒப்புதல் போதுமானதாக இல்லை.
ஒரு சப்ளையர் இணக்கமற்ற அச்சுகளை வழங்கும்போது, திருத்தம், திரும்பும் சரக்கு, மாற்றுதல் மற்றும் தொடர்புடைய தாமதங்களுக்கான செலவுகளை யார் ஏற்கிறார்கள் என்பதையும் வாங்குபவர்கள் நிறுவ வேண்டும். இந்த வணிக ஏற்பாடுகள் உற்பத்தி தொடங்கும் முன் கொள்முதல் ஆர்டர் அல்லது விநியோக ஒப்பந்தத்தில் சிறப்பாக வரையறுக்கப்பட்டுள்ளன.
ஒரு சப்ளையர் மதிப்பீடு தொழில்நுட்பத் திறன், உற்பத்தி நிலைத்தன்மை, ஆவணங்கள், தகவல் தொடர்பு மற்றும் விற்பனைக்குப் பிந்தைய ஆதரவு ஆகியவற்றைக் கருத்தில் கொள்ள வேண்டும். அதிக எண்ணிக்கையிலான சான்றிதழ்கள் அல்லது மிக விரிவான ஆய்வு உபகரணங்களுக்கு ஒரு சப்ளையருக்கு அதிக மதிப்பெண் வழங்குவதல்ல இதன் நோக்கம். வாங்குபவருக்குத் தேவையான குறிப்பிட்ட அச்சுகளை உற்பத்தியாளர் நம்பகத்தன்மையுடன் வழங்க முடியுமா என்பதைத் தீர்மானிப்பதே இதன் நோக்கமாகும்.
ஒரு நடைமுறை மதிப்பீடு ஐந்து பகுதிகளை உள்ளடக்கியது.
உற்பத்தித் தொடர்ச்சி முக்கியமானதாக இருந்தால், வாங்குபவர்கள் சப்ளையர் வரைதல் திருத்தங்கள் மற்றும் மீண்டும் ஆர்டர்களை எவ்வாறு நிர்வகிக்கிறார் என்பதையும் கேட்க வேண்டும். பல மாதங்களுக்குப் பிறகு தயாரிக்கப்பட்ட மாற்று அச்சு, முந்தைய ஆர்டரின் முறைசாரா நினைவை நம்பாமல் அங்கீகரிக்கப்பட்ட வடிவமைப்பிற்கு எதிராகச் சரிபார்க்கப்பட வேண்டும். கட்டுப்படுத்தப்பட்ட வரைபடங்கள் மற்றும் ஆய்வுப் பதிவுகளை வைத்திருப்பது படிப்படியான விவரக்குறிப்பு சறுக்கலின் அபாயத்தைக் குறைக்கிறது.
ஏற்றுமதிக்கு முன் இறுதி ஆய்வு உற்பத்தி செயல்திறனின் ஒவ்வொரு அம்சத்தையும் நிரூபிக்க முடியாது. நிறுவல் மற்றும் சோதனை உற்பத்தியானது அச்சுக்கும் இயந்திரத்திற்கும் இடையிலான தொடர்புகளை சரிபார்க்க கூடுதல் வாய்ப்பை வழங்குகிறது. ஆணையிடும் செயல்முறை இயந்திர உற்பத்தியாளரின் பாதுகாப்பு மற்றும் இயக்க வழிமுறைகளைப் பின்பற்ற வேண்டும் மற்றும் தகுதி வாய்ந்த பணியாளர்களால் செய்யப்பட வேண்டும்.
சரிபார்ப்பின் போது, உற்பத்திக் குழுவானது அச்சு நிறுவல், இருப்பிடம் மற்றும் நிறுவல் இடைமுகங்கள், அனுமதிகள் மற்றும் இயக்க நடத்தை ஆகியவற்றைச் சரிபார்க்க வேண்டும். முடிக்கப்பட்ட தயாரிப்பு விவரக்குறிப்புக்கு எதிராக பிரதிநிதி தொகுதிகள் அளவிடப்பட வேண்டும். உற்பத்தி அமைப்பில் பல குழிவுகள் இருந்தால், வெவ்வேறு குழி நிலைகளில் இருந்து மாதிரிகள் எடுக்கப்பட வேண்டும், இதனால் உள்ளூர் வேறுபாடுகளை அடையாளம் காண முடியும்.
பொருள் தொகுதி, கண்காணிக்கப்படும் ஈரப்பதம், இயந்திர அமைப்புகள் மற்றும் உற்பத்தி நேரம் உள்ளிட்ட தொடர்புடைய செயல்முறை நிலைமைகளுடன் முடிவுகள் பதிவு செய்யப்பட வேண்டும். செயல்முறை மாறுபாட்டிலிருந்து அச்சு தொடர்பான சிக்கலை வேறுபடுத்த இந்தத் தகவல் உதவுகிறது. குறிப்பிட்ட வரம்பிற்கு வெளியே பரிமாணங்கள் இருந்தால், குழு ஒரே நேரத்தில் பல இயந்திர அமைப்புகளை மாற்றுவதை விட முறையாக ஆராய வேண்டும்.
வெற்றிகரமான சோதனையானது, அடுத்தடுத்த கண்காணிப்புக்கான நடைமுறை அடிப்படையை வழங்குகிறது. உற்பத்தி தொடர்வதால், அவ்வப்போது பரிமாண சோதனைகள் தேய்மானம் அல்லது இயக்க நிலைகளில் ஏற்படும் மாற்றங்களை வெளிப்படுத்தலாம். அதிர்வெண் உற்பத்தி அளவு, பொருள் சிராய்ப்பு, தர ஆபத்து மற்றும் உற்பத்தியாளரின் பராமரிப்பு பரிந்துரைகளை பிரதிபலிக்க வேண்டும்.
Fujian Quangong Mold Co.,Ltd ஐ மதிப்பிடும்போது, ஆர்டரை வழங்குவதற்கு முன் வாங்குபவர்கள் இந்த சரிபார்ப்புத் தேவைகளை நிறுவ வேண்டும். வரைதல் ஒப்புதல், இறுதி ஆய்வு, சரிசெய்தல் நடவடிக்கை மற்றும் உற்பத்தி சரிபார்ப்பு ஆகியவற்றிற்கான தெளிவான எதிர்பார்ப்புகள், அச்சு உயர் தரத்திற்கு தயாரிக்கப்படுகிறது என்ற பொதுவான அறிக்கையை விட கொள்முதல் செய்வதற்கான நம்பகமான அடிப்படையை வழங்குகிறது.
பரிமாண துல்லியம் முக்கியமானது, ஏனெனில் ஒரு அச்சு ஒரு பெரிய உற்பத்தி அமைப்பில் ஒரு செயல்பாட்டு அங்கமாகும். அதன் குழி வடிவியல் முடிக்கப்பட்ட தொகுதிகளின் பரிமாணங்கள் மற்றும் சுயவிவரங்களை பாதிக்கிறது, அதே நேரத்தில் அதன் பெருகிவரும் இடைமுகங்கள் அதை நோக்கம் கொண்ட கணினியில் சரியாக நிறுவ முடியுமா என்பதை தீர்மானிக்கிறது. பரிமாண விலகல்களின் விளைவுகளில் சீரற்ற தயாரிப்புகள், கூடுதல் ஆய்வு, கடினமான நிறுவல், மறுவேலை மற்றும் தேவையற்ற உற்பத்தி குறுக்கீடுகள் ஆகியவை அடங்கும். இருப்பினும், பொருள் தேர்வு, உடைகள் எதிர்ப்பு, உற்பத்தித் தரம், இயந்திர நிலை மற்றும் செயல்முறைக் கட்டுப்பாடு ஆகியவற்றிலிருந்து தனிமைப்படுத்தப்பட்ட பரிமாணத் துல்லியம் கருதப்படக்கூடாது.
கொள்முதல் குழுக்களுக்கு, விலைகளை ஒப்பிடுவதற்கு முன், உற்பத்தித் தேவைகளை ஆவணப்படுத்தப்பட்ட விவரக்குறிப்பிற்கு மொழிபெயர்ப்பது மிகவும் பயனுள்ள அணுகுமுறையாகும். முடிக்கப்பட்ட தயாரிப்பு பரிமாணங்கள், இயந்திர மாதிரி, முக்கியமான அச்சு அம்சங்கள், பொருந்தக்கூடிய சகிப்புத்தன்மை, பொருள் தேவைகள் மற்றும் ஆய்வு அளவுகோல்களை உறுதிப்படுத்தவும். இந்த தேவைகள் எவ்வாறு சரிபார்க்கப்படும் என்பதை அடையாளம் காண சப்ளையர்களிடம் கேளுங்கள் மற்றும் இணக்கத்தை நிரூபிக்கும் பதிவுகளை கோருங்கள். ஒரு எண் சகிப்புத்தன்மை முக்கியமானதாக இருந்தால், அது அங்கீகரிக்கப்பட்ட வரைபடத்தால் ஆதரிக்கப்படுவதை உறுதிசெய்து, பொருத்தமான முறையைப் பயன்படுத்தி அளவிட முடியும்.
Fujian Quangong Mold Co.,Ltdஐ அதே சான்று அடிப்படையிலான கொள்முதல் செயல்முறை மூலம் பரிசீலிக்க வேண்டும். வாங்குபவர்கள் முன்மொழியப்பட்ட அச்சின் உண்மையான விவரக்குறிப்புகளை உறுதிப்படுத்த வேண்டும், எழுத்துப்பூர்வ பொருந்தக்கூடிய உறுதிப்படுத்தலைப் பெற வேண்டும், ஆய்வு ஆவணங்களை மதிப்பாய்வு செய்ய வேண்டும் மற்றும் முரண்பாடுகளைத் தீர்ப்பதற்கான நடைமுறைகளை ஒப்புக் கொள்ள வேண்டும். விளம்பரப்படுத்தப்பட்ட துல்லியமான கூற்று அல்லது கவர்ச்சிகரமான ஆரம்ப மேற்கோள் காரணமாக மட்டுமே எந்தவொரு சப்ளையரின் தயாரிப்பையும் தேர்ந்தெடுக்கக்கூடாது.
கொள்முதல் ஆர்டரை வழங்குவதற்கு முன், வரைதல் திருத்தம், பெயரளவு பரிமாணங்கள், சகிப்புத்தன்மை, பொருள் தரம், இயந்திர இடைமுகங்கள், ஆய்வுப் பதிவுகள், விநியோக நிலைமைகள் மற்றும் விற்பனைக்குப் பிந்தைய ஆதரவு ஆகியவற்றை உள்ளடக்கிய இறுதி சரிபார்ப்புப் பட்டியலைத் தயாரிக்கவும். அச்சு அதிக அளவு உற்பத்தி வரிசையை நோக்கமாகக் கொண்டிருந்தால், மொத்த செலவு மதிப்பீட்டின் ஒரு பகுதியாக வேலையில்லா நேரத்தின் நிதி தாக்கம் மற்றும் மாற்று கூறுகளின் கிடைக்கும் தன்மை ஆகியவற்றைக் கருத்தில் கொள்ளுங்கள். நிறுவிய பின், பிரதிநிதித்துவ முடிக்கப்பட்ட தயாரிப்புகளைப் பயன்படுத்தி அச்சுகளைச் சரிபார்த்து, எதிர்காலத் தரக் கண்காணிப்புக்கான அடிப்படையாக முடிவுகளைத் தக்கவைத்துக் கொள்ளுங்கள்.
நீங்கள் ஒரு புதிய அச்சுக்கு ஆதாரமாக இருந்தால் அல்லது ஏற்கனவே உள்ள ஒன்றை மாற்றினால்,எங்கள் தொழிற்சாலையை தொடர்பு கொள்ளவும்திட்டமிடப்பட்ட தொகுதி வகை, இயந்திர மாதிரி, தயாரிப்பு பரிமாணங்கள் மற்றும் இயக்கத் தேவைகளைப் பற்றி விவாதிக்க. முன்மொழியப்பட்ட வடிவமைப்பின் தொழில்நுட்ப மதிப்பாய்வு, முக்கியமான பரிமாணத் தேவைகளை உறுதிப்படுத்துதல் மற்றும் ஒப்புக்கொள்ளப்பட்ட ஆய்வு நோக்கத்தின் அடிப்படையில் மேற்கோள் ஆகியவற்றைக் கோரவும். தொடக்கத்தில் முழுமையான தொழில்நுட்பத் தகவலை வழங்குவது யதார்த்தமான உற்பத்தி எதிர்பார்ப்புகளை நிறுவ உதவுகிறது மற்றும் மிகவும் வெளிப்படையான கொள்முதல் முடிவை ஆதரிக்கிறது. நன்கு குறிப்பிடப்பட்ட செங்கல் இயந்திர அச்சு என்பது பரிமாண நிலைத்தன்மை, உற்பத்தி நம்பகத்தன்மை மற்றும் நீண்ட கால உற்பத்தி கட்டுப்பாடு ஆகியவற்றில் ஒரு நடைமுறை முதலீடு ஆகும்.
பொருத்தமான சகிப்புத்தன்மை முடிக்கப்பட்ட தொகுதி விவரக்குறிப்பு, குழி வடிவியல், இயந்திர வடிவமைப்பு, உற்பத்தி செயல்முறை மற்றும் அளவீட்டு முறை ஆகியவற்றைப் பொறுத்தது. குழி நீளம், அகலம், ஆழம், இடைவெளி மற்றும் மவுண்டிங் இடைமுகங்கள் போன்ற முக்கியமான அம்சங்களுக்கான பெயரளவு பரிமாணங்கள் மற்றும் அனுமதிக்கப்பட்ட விலகல்களை வாங்குபவர்கள் அடையாளம் காண வேண்டும். இணைநிலை அல்லது நிலை போன்ற வடிவியல் தேவைகள் செயல்பாட்டைப் பாதிக்கும் போது தனித்தனியாகக் குறிப்பிடப்பட வேண்டும். ஒவ்வொரு அச்சுக்கும் பொருத்தமான உலகளாவிய சகிப்புத்தன்மை இல்லை, எனவே வாங்குபவர் அங்கீகரிக்கப்பட்ட பொறியியல் வரைபடத்தின் மூலம் மதிப்புகளை உறுதிப்படுத்த வேண்டும் மற்றும் ஒவ்வொரு முக்கியமான அம்சமும் எவ்வாறு ஆய்வு செய்யப்படும் என்பதை ஒப்புக் கொள்ள வேண்டும்.
அச்சு குழி பரிமாணங்கள் உருவாகும் போது கிடைக்கும் வடிவவியலை நிறுவுகின்றன, எனவே விலகல்கள் முடிக்கப்பட்ட தொகுதி நீளம், அகலம், உயரம் மற்றும் சுயவிவரத்தில் மாறுபாட்டிற்கு பங்களிக்கலாம். பொருள் ஈரப்பதம், சுருக்கம், அதிர்வு, சிதைத்தல் மற்றும் குணப்படுத்துதல் ஆகியவை இறுதி பரிமாணங்களை பாதிக்கலாம் என்பதால் உறவு எப்போதும் ஒன்றுக்கு ஒன்று அல்ல. எனவே வாங்குபவர்கள் அச்சு மற்றும் பிரதிநிதி முடிக்கப்பட்ட தொகுதிகள் இரண்டையும் ஆய்வு செய்ய வேண்டும். உற்பத்தி மாதிரிகளுடன் குழி-நிலை அளவீடுகளை ஒப்பிடுவது, அச்சு, இயந்திர அமைப்பு அல்லது பரந்த உற்பத்தி செயல்முறை ஆகியவற்றிலிருந்து பரிமாணச் சிக்கல் உருவாகிறதா என்பதை நிறுவ உதவுகிறது.
குறைந்தபட்சம், வாங்குபவர் அங்கீகரிக்கப்பட்ட தொழில்நுட்ப வரைபடத்தையும், ஒப்புக்கொள்ளப்பட்ட முக்கியமான பரிமாணங்களை உள்ளடக்கிய இறுதி ஆய்வு அறிக்கையையும் கோர வேண்டும். பயன்பாடு மற்றும் கொள்முதல் விவரக்குறிப்பைப் பொறுத்து, துணைப் பதிவுகளில் பொருள் சான்றிதழ்கள், வெப்ப-சிகிச்சை ஆவணங்கள், கடினத்தன்மை முடிவுகள், வடிவியல் ஆய்வுத் தரவு மற்றும் இயந்திர இடைமுகம் இணக்கத்தன்மையை உறுதிப்படுத்துதல் ஆகியவை அடங்கும். அறிக்கைகள் தொடர்புடைய பகுதி அல்லது ஒழுங்கு, வரைதல் திருத்தம், பெயரளவு பரிமாணங்கள், அளவிடப்பட்ட மதிப்புகள், ஏற்றுக்கொள்ளும் வரம்புகள் மற்றும் ஏதேனும் அங்கீகரிக்கப்பட்ட விலகல்கள் ஆகியவற்றை அடையாளம் காண வேண்டும். ஆவணங்கள், அச்சு பரிசோதனையில் தேர்ச்சி பெற்றதாகக் கூறுவதற்குப் பதிலாக, ஒப்புக் கொள்ளப்பட்ட தேவைகளுக்கு இணங்குவதை நிரூபிக்க வேண்டும்.
ஆம். நிலையற்ற பொருள் ஈரப்பதம், சீரற்ற நிரப்புதல், பொருத்தமற்ற சுருக்கம் அல்லது அதிர்வு அமைப்புகள், இயந்திர தேய்மானம், டிமால்டிங் நிலைமைகள் அல்லது குணப்படுத்துதல் தொடர்பான பரிமாண மாற்றங்கள் ஆகியவற்றின் காரணமாக முடிக்கப்பட்ட தொகுதிகள் மாறுபடும் போது ஒரு அச்சு அதன் வரைபடத்திற்கு இணங்க முடியும். காரணத்தை அடையாளம் காண, அச்சுகளை அளவிடவும், வெவ்வேறு துவாரங்களிலிருந்து பிரதிநிதி தொகுதிகளை ஆய்வு செய்யவும் மற்றும் தொடர்புடைய உற்பத்தி நிலைமைகளை பதிவு செய்யவும். அச்சு விவரக்குறிப்பிற்குள் இருந்தால், மாற்றீட்டை ஆர்டர் செய்வதற்கு முன் செயல்முறையை ஆராயுங்கள். ஒரு முக்கியமான அச்சு அம்சம் சகிப்புத்தன்மைக்கு வெளியே இருந்தால், விலகலை ஆவணப்படுத்தி, திருத்தம் அல்லது மாற்றீடு தேவையா என்பதைத் தீர்மானிக்கவும்.
அதே அங்கீகரிக்கப்பட்ட வரைதல், பொருள் தேவைகள், சகிப்புத்தன்மை, ஆய்வு நோக்கம், இயந்திரம் பொருந்தக்கூடிய அளவுகோல்கள் மற்றும் விநியோக நிலைமைகள் ஆகியவற்றுடன் சப்ளையர்களை ஒப்பிடுக. ஒவ்வொரு சப்ளையரும் பரிமாண இணக்கம், உற்பத்திக் கட்டுப்பாடு, தேவைப்படும் இடங்களில் பொருள் கண்டறிதல் மற்றும் சரிசெய்தல்-நடவடிக்கை நடைமுறைகளுக்கு வழங்கக்கூடிய ஆதாரங்களை மதிப்பாய்வு செய்யவும். நிறுவல் முயற்சி, எதிர்பார்க்கப்படும் பராமரிப்பு தேவைகள், மாற்று-பகுதி கிடைக்கும் தன்மை, முன்னணி நேரம் மற்றும் இணக்கமற்ற தயாரிப்புகளுக்கான வணிக விதிமுறைகளையும் கருத்தில் கொள்ளுங்கள். மிகக் குறைந்த மேற்கோள் என்பது அச்சுகளின் சேவை வாழ்க்கைக்கு மிகக் குறைவான விலையாக இருக்க வேண்டிய அவசியமில்லை, ஆனால் கூடுதல் தொழில்நுட்ப அல்லது வணிக மதிப்பு சான்றுகளால் ஆதரிக்கப்படும் போது மட்டுமே அதிக விலை நியாயப்படுத்தப்படுகிறது.


